


Грамотный расчет и четкое соблюдение режима резания – залог качественной механической обработки различных материалов при ленточном пилении. Даже малейшее отклонение от установленных норм неизбежно приводит к снижению стойкости и поломкам пилы, сильной шероховатости, неправильной геометрии и другим дефектам на заготовке.
Основные технические расчеты
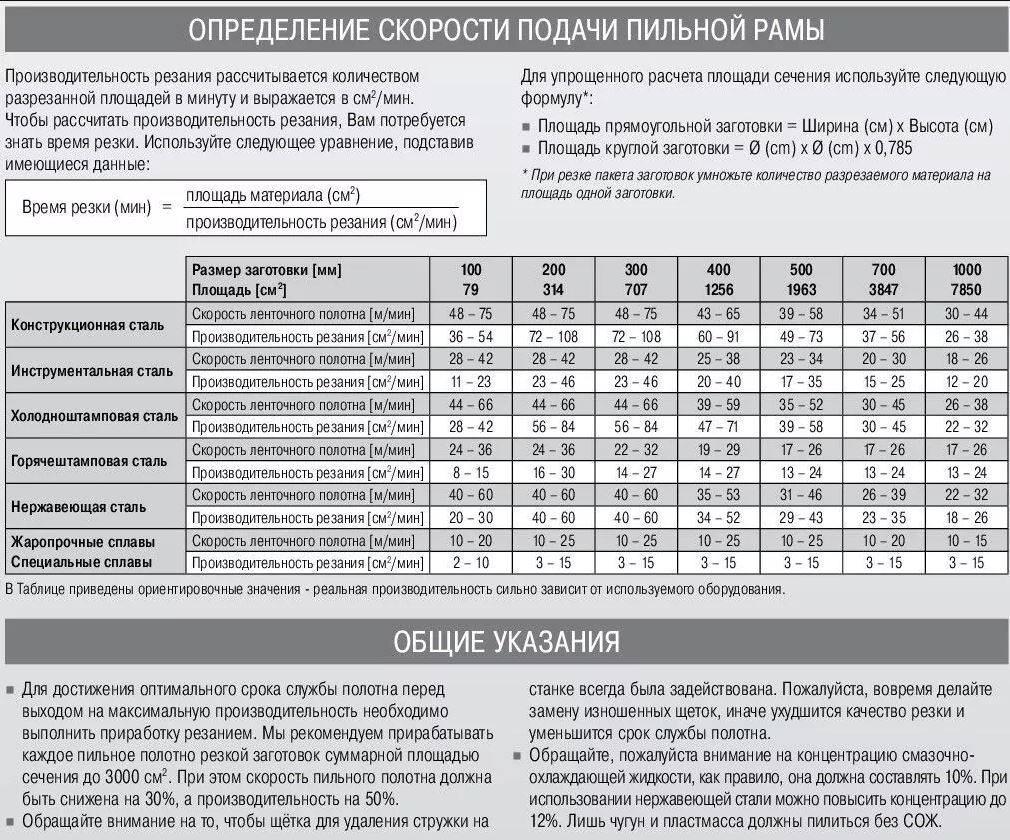
Режим ленточной пилы определяется следующими характеристиками:
- Скорость пиления (v, м/мин). Интенсивность перемещения режущей кромки по отношению к поверхности детали.
V= L·k·60:t
L – длина пилы в метрах, k – число оборотов за время t в сек, 60 – коэффициент перевода секунд в минуты.
- Подача (S, мм/мин). Величина движения режущей части относительно детали в направлении хода подачи.
S= H:t
H – высота обрабатываемой заготовки в мм, t – общее время пиления в мин.
- Производительность (Q, см2/мин).
Q= S:t
S – площадь поперечного сечения в см2, пропиленная за определенное количество времени t в минутах.
- Толщина снимаемой стружки (Sz, мм). Слой, удаляемый с поверхности посредством одного зуба. При расчете режима пиления необходимо стремиться к значению, указанному в справочной литературе.
Оптимальные показатели Sz для наиболее распространенных видов сталей:
- устойчивые к коррозии Sz=0,0033-0,0052;
- с никелевой основой Sz=0,0023-0,0029;
- с высоким содержанием углерода Sz=0,0059-0,0086.
Подробная информация о правилах расчета скорости и иных параметров приведена в рекомендациях производителей пил.
Визуальный контроль над настройкой режима
Зачастую высокий темп производства не позволяет подбирать параметры хода пилы под каждую обрабатываемую деталь. В таких случаях опытные мастера визуально оценивают поведение станка и вносят поправки, исходя из следующих наблюдений:
- уменьшить скорость. Чрезмерный нагрев ленты и материала, образование пара от смазочно-охлаждающей жидкости, нехарактерный для нормальной работы звук, фиолетовый или желтый цвет стружки;
- повысить подачу. Выход элементных или пылевидных частиц, нехватка нагрузки на зуб, минимальная выборка верхнего слоя;
- снизить подачу. Снятие с заготовки слишком крупных и плотных фрагментов, повышенное давление на ленту, вибрация пильной рамы.
Таким образом, в исключительных случаях для настройки режима можно руководствоваться цветом и формой стружки. При резке деталей со сплошным сечением она представляет собой умеренно-упругие спирали с серебристым оттенком, профильным – небольшие тонкие элементы без видимых следов термического воздействия. Также к показателям неправильной регулировки параметров относится волнистая или зазубренная поверхность заготовки и малая стойкость ленточной пилы.
Многолетний опыт в сочетании с поддержкой от передовых отечественных и зарубежных производителей ленточных полотен позволяет нам предоставлять экспертные консультации и проводить технический аудит. Обратитесь к менеджеру любым из указанных на сайте способов, и мы окажем профессиональную помощь в разрешении сложившейся ситуации.