

Для использования ленточных пил составляются специальные таблицы с рекомендациями, где указываются подходящие режимы для различных марок стали или к примеру, оптимальный шаг зубьев в зависимости от размеров заготовки. Но помимо этого есть и множество других факторов, которые необходимо учесть для достижения желаемых результатов.
Фиксация заготовок
Заготовки нужно закреплять таким образом, чтобы минимизировать вибрацию пильного полотна. Такое решение не только способствует увеличению производительности, но и позволяет продлить срок эксплуатации инструмента. Если осуществляется пакетная резка заготовок, лучше немного соединить их друг с другом методом сварки.
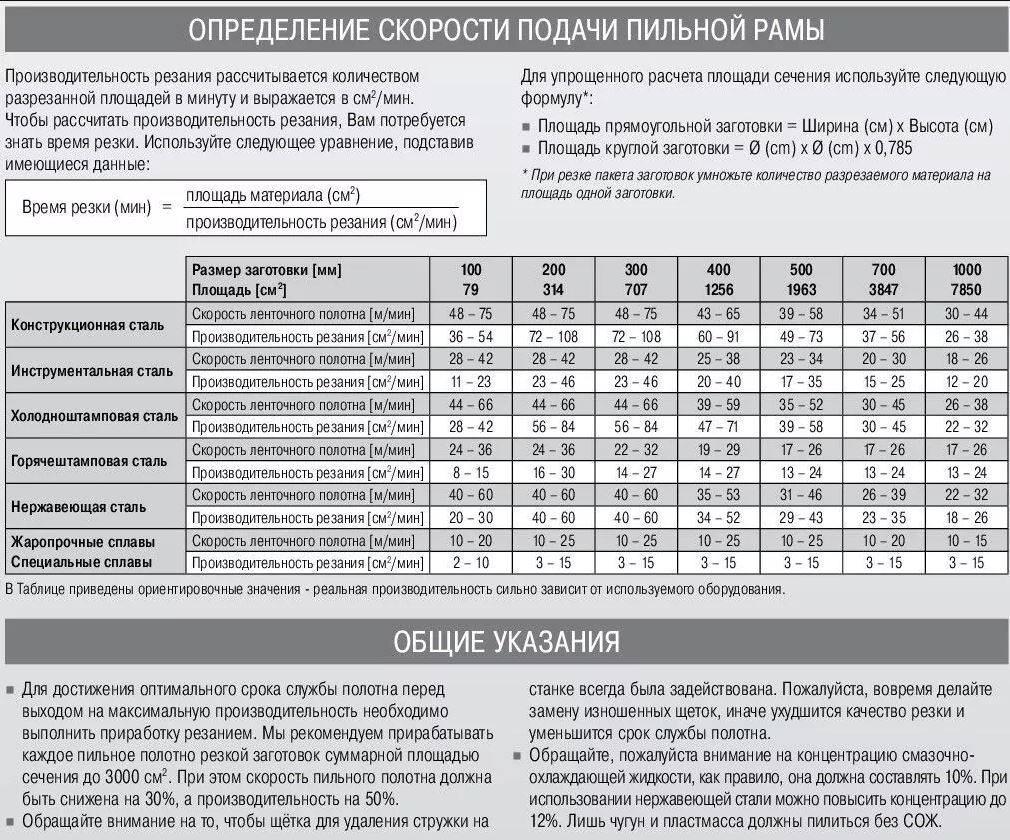
Скорость резания и подача
Выбор скорости зависит от множества факторов:
- чем прочнее материал заготовки, тем более низкой должна быть скорость резания;
- для предметов с небольшим поперечным сечением можно выставлять большую скорость;
- если сечение больше, тогда скорость лучше наоборот снизить, поскольку куда более важным аспектом является постоянство подачи;
- для снижения уровня вибрации рекомендуется уменьшить скорость резания до возможного минимума.
Если инструмент затупится, тогда придется увеличивать подачу.
| Марка стали | Скорость резания, м/мин (М42) |
| Конструкционная / автоматная | 80 - 90 |
| Упрочняемая | 45 - 75 |
| Нелегированная инструментальная / подшипниковая | 40 - 60 |
| Легированная инструментальная / быстрорежущая | 30 - 40 |
| Нержавеющая | 20 - 35 |
| Жаропрочная | 15 - 25 |
Охлаждение
Смазочно-охлаждающие жидкости идеально справляются с охлаждением инструмента и заготовок, препятствуя их перегреву, а также помогают очистить зону резки от стружки. Эмульсию чаще всего применяют при работе с конструкционной, легированной и инструментальной сталью, сплавами никеля и титана. В случае чугуна необходимость в охлаждении зачастую отпадает.
Шаг зубьев
Для резки сплошных заготовок из высоколегированных сталей высокого качества подойдут пилы с углом реза 10° и переменным шагом зубьев 1,5/2, 2/3, 3/4, 4/5, 4/6, 5/6. Пилы с углом реза 0° идеально подходят для резки труб, толщина стенки которых не превышает 8 мм.
Ширина ленточного пильного полотна
Чем больше ширина ленточной пилы, тем более стабильным будет рабочий процесс при увеличенной подаче. Ширина станет своеобразным ограничителем минимального радиуса реза в случае резки по кривой.
Рекомендуемый шаг зубьев для реза сплошных заготовок
| Постоянный шаг зубьев | Переменный шаг зубьев |
| Поперечный размер заготовки, мм | Шаг зубьев, Z | Поперечный размер заготовки, мм | Шаг зубьев, Z |
| до 10 | 14 | до 25 | 10/14 |
| 10 - 30 | 10 | 15 - 40 | 8/12 |
| 30 - 50 | 8 | 25 - 50 | 6/10 |
| 50 - 80 | 6 | 35 - 70 | 5/8 |
| 80 - 120 | 4 | 40 - 90 | 5/6 |
| 120 - 200 | 3 | 50 - 120 | 4/6 |
| 200 - 400 | 2 | 80 - 180 | 3/4 |
| 300 - 700 | 1,25 | 130 - 350 | 2/3 |
| свыше 600 | 0,75 | 220 - 600 | 1,5/2 |
Рекомендуемый шаг зубьев для реза труб
| Толщина стенки, мм |
Диаметр трубы, мм Шаг зубьев, Z |
| 20 | 40 | 60 | 80 | 100 | 120 | 150 | 200 | 300 | 500 | |
| 2 | 14 | 10 / 14 | 10 / 14 | 10 / 14 | 10 / 14 | 8 / 12 | 8 / 12 | 8 / 12 | 8 / 12 | 5 / 8 |
| 3 | 14 | 10 / 14 | 10 / 14 | 8 / 12 | 8 / 12 | 8 / 12 | 8 / 12 | 6 / 10 | 6 / 10 | 5 / 8 |
| 4 | 10 / 14 | 10 / 14 | 8 / 12 | 8 / 12 | 8 / 12 | 6 / 10 | 6 / 10 | 5 / 8 | 5 / 8 | 4 / 6 |
| 5 | 10 / 14 | 10 / 14 | 8 / 12 | 8 / 12 | 6 / 10 | 6 / 10 | 5 / 8 | 4 / 6 | 4 / 6 | 4 / 6 |
| 6 | 10 / 14 | 8 / 12 | 8 / 12 | 6 / 10 | 6 / 10 | 5 / 8 | 5 / 8 | 4 / 6 | 4 / 6 | 4 / 6 |
| 8 | 10 / 14 | 8 / 12 | 8 / 12 | 6 / 10 | 5 / 8 | 5 / 8 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 |
| 10 | 8 / 12 | 6 / 10 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 5 | |
| 12 | 8 / 12 | 6 / 10 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 5 | |
| 15 | 8 / 12 | 6 / 10 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 5 | 4 / 5 | 4 / 5 | |
| 20 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 6 | 4 / 5 | 4 / 5 | 4 / 5 | 3 / 4 | ||
| 30 | 4 / 6 | 4 / 6 | 4 / 5 | 4 / 5 | 4 / 5 | 2 / 3 | ||||
| 50 | 4 / 5 | 3 / 4 | 2/ 3 | 2 / 3 |